Kinh nghiệm vận hành máy in decal – PP bền, ít lỗi
05/03/2026Đầu tư một chiếc máy in khổ lớn để phục vụ mảng in ấn quảng cáo là một quyết định tài chính không hề nhỏ đối với bất kỳ xưởng in nào. Tuy nhiên, việc mua máy mới chỉ là bước khởi đầu; làm sao để chiếc máy đó hoạt động trơn tru, tạo ra những bản in sắc nét, bền bỉ theo thời gian và đặc biệt là hạn chế tối đa các lỗi vặt mới là bài toán khó. Việc máy móc thường xuyên “đình công” không chỉ làm tiêu hao vật tư mà còn gây trễ tiến độ, ảnh hưởng trực tiếp đến uy tín của bạn với khách hàng.
Nếu bạn đang tìm kiếm giải pháp để tối ưu hóa quy trình làm việc tại xưởng, bài viết này là dành cho bạn. Dưới đây là tổng hợp những kinh nghiệm vận hành máy in decal – PP thực chiến nhất, giúp tăng tuổi thọ đầu phun, tiết kiệm chi phí và đảm bảo chất lượng bản in luôn ở mức hoàn hảo.
Chuẩn Bị Trước Khi In: Nền Tảng Cho Một Bản In Hoàn Hảo
Nội dung
Nhiều thợ in mới vào nghề thường có thói quen vội vàng đẩy file vào phần mềm RIP và bấm in ngay lập tức. Đây là nguyên nhân hàng đầu dẫn đến các lỗi sai màu, hỏng vật liệu. Một quy trình chuẩn bị kỹ lưỡng sẽ giúp bạn loại bỏ 80% rủi ro hỏng hóc.
Kiểm tra và xử lý file in chuẩn chỉnh
- Hệ màu: Đảm bảo file thiết kế luôn ở hệ màu CMYK. Nếu khách hàng gửi file RGB, bạn cần chuyển đổi và kiểm tra lại màu sắc, vì máy in decal – PP sử dụng mực hệ CMYK. Việc để nguyên RGB sẽ dẫn đến hiện tượng bản in bị xỉn màu hoặc sai lệch hoàn toàn so với trên màn hình.
- Độ phân giải (Resolution): Với in decal và PP khổ lớn, độ phân giải file lý tưởng nên nằm trong khoảng 150 – 300 dpi tùy thuộc vào kích thước thực tế và khoảng cách nhìn. File quá nhẹ sẽ bị vỡ hạt (pixelated), trong khi file quá nặng sẽ làm phần mềm RIP xử lý chậm, dễ gây treo máy giữa chừng.
- Kích thước và lề: Luôn kiểm tra kích thước thực tế của file và chừa lề vật liệu (thường là 2-3cm mỗi bên) để mâm kẹp vật liệu của máy in có thể giữ chắc decal/PP, tránh tình trạng quăn mép va quệt vào đầu phun.
Quản lý môi trường đặt máy in
Môi trường xung quanh có tác động cực kỳ lớn đến các dòng máy in phun khổ lớn. Mực in và vật liệu rất nhạy cảm với nhiệt độ và độ ẩm.
- Nhiệt độ lý tưởng: Nên duy trì phòng in ở mức 20°C – 28°C. Nếu quá nóng, mực dễ bị khô nhanh ngay trên bề mặt đầu phun gây tắc tia. Nếu quá lạnh, mực bị đặc lại, làm giảm độ mượt mà khi phun.
- Độ ẩm không khí: Mức độ ẩm an toàn là từ 40% – 60%. Nếu không khí quá khô (đặc biệt trong phòng điều hòa mạnh), ma sát giữa vật liệu (nhất là PP) và máy sẽ sinh ra tĩnh điện. Tĩnh điện làm các hạt mực bay lộn xộn, gây ra hiện tượng bản in bị sương mù, lem nhem.
- Bụi bẩn: Phòng in cần kín gió và sạch sẽ. Bụi bẩn bám trên bề mặt vật liệu hoặc bay vào hệ thống dây curoa, thước quang sẽ làm sai lệch vị trí in và làm xước đầu phun.
Kiểm tra vật tư (Mực, Decal, PP)
- Chất lượng vật liệu: Decal và PP có nhiều loại với độ bám mực khác nhau. Luôn đảm bảo bạn đang sử dụng loại vật liệu tương thích với loại mực của máy (mực dầu Eco-solvent hay mực nước). Bề mặt vật liệu trước khi in phải phẳng, không ẩm mốc hay gãy gập.
- Kiểm tra lượng mực: Tuyệt đối không để tình trạng cạn kiệt mực trong bình chứa phụ (sub-tank) hoặc bình chính rồi mới châm thêm. Việc máy in hút phải không khí (air) vào đường ống sẽ khiến bạn mất rất nhiều thời gian và mực để bơm mồi lại (clean), đồng thời làm giảm tuổi thọ đầu phun.
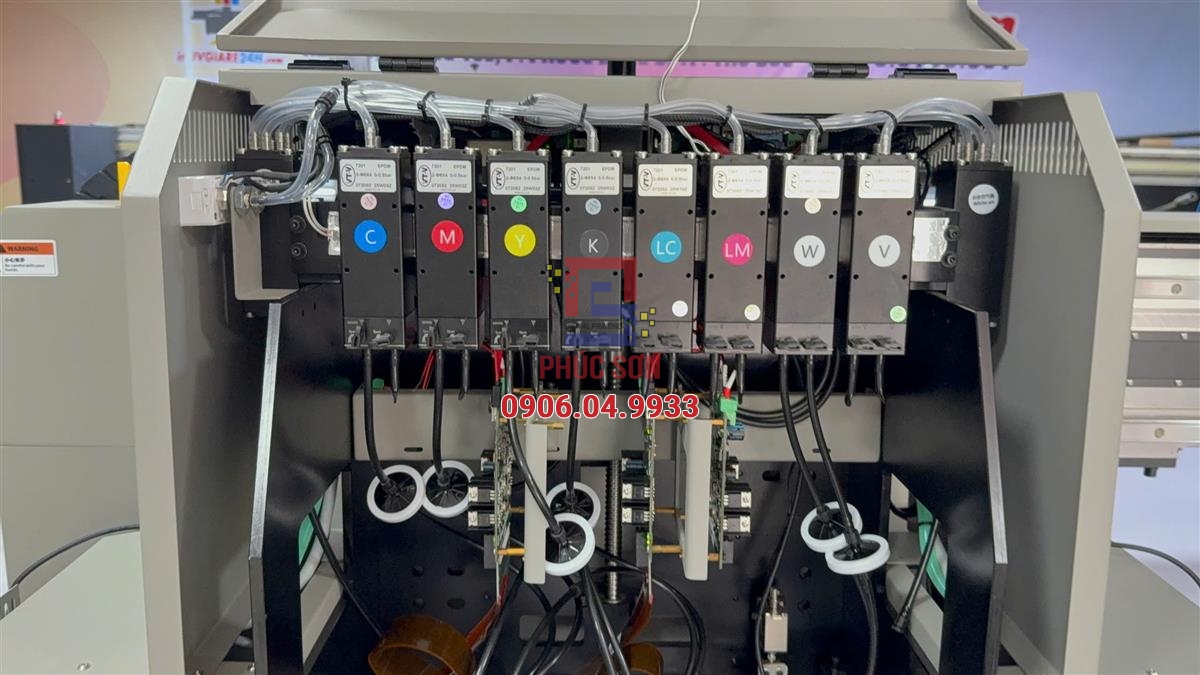
Kinh Nghiệm Vận Hành Máy In Decal – PP Trong Quá Trình In
Khi mọi thứ đã sẵn sàng, thao tác vận hành trên máy quyết định trực tiếp đến chất lượng sản phẩm cuối cùng. Dưới đây là những kinh nghiệm xương máu trong quá trình cho máy chạy.
Bài “Test Kim Phun” (Nozzle Check) – Nguyên tắc bất di bất dịch
Kinh nghiệm vận hành máy in decal – PP quan trọng nhất mà mọi kỹ thuật viên đều phải nằm lòng là: Luôn in bản test kim phun trước khi in đơn hàng thật.
Bản test này sẽ cho bạn biết đầu phun có đang hoạt động đủ 100% các tia hay không. Nếu bản test bị đứt nét, thiếu màu, bạn phải tiến hành Clean (làm sạch) nhẹ và test lại cho đến khi các tia mực đều đặn. Cố tình in khi đang tắc tia sẽ tạo ra các bản in bị sọc (banding), buộc bạn phải vứt bỏ toàn bộ, gây lãng phí rất lớn.
Cài đặt nhiệt độ sấy phù hợp cho từng loại vật liệu
Hầu hết các máy in decal – PP sử dụng mực dầu (Eco-solvent) đều có hệ thống sấy 3 giai đoạn: Sấy trước (Pre-heater), Sấy giữa (Print-heater) và Sấy sau (Post-heater). Việc chỉnh nhiệt độ sai sẽ khiến vật liệu bị nhăn hoặc mực không kịp khô.
| Hệ Thống Sấy | Chức năng chính | Nhiệt độ tham khảo cho Decal | Nhiệt độ tham khảo cho PP |
| Sấy trước (Pre) | Làm ấm vật liệu, giãn nở lỗ xốp giúp bám mực tốt hơn. | 35°C – 40°C | 30°C – 35°C (PP chịu nhiệt kém hơn) |
| Sấy giữa (Print) | Giữ nhiệt độ ổn định để hạt mực bám chặt ngay khi rơi xuống. | 38°C – 42°C | 35°C – 38°C |
| Sấy sau (Post) | Làm khô mực hoàn toàn trước khi cuộn lại, tránh dính mực sang mặt sau. | 45°C – 50°C | 40°C – 45°C |
Lưu ý: Thông số trên chỉ mang tính tham khảo. Tùy thuộc vào độ dày của vật liệu và tốc độ in (số Pass), bạn cần điều chỉnh tăng giảm cho phù hợp. Nếu thấy vật liệu có dấu hiệu phồng rộp, gợn sóng, phải giảm nhiệt độ ngay lập tức để tránh quệt đầu phun.
Giám sát chặt chẽ những mét in đầu tiên
Đừng bao giờ bấm nút “Print” rồi bỏ đi làm việc khác. Hãy đứng lại quan sát khoảng 1-2 mét in đầu tiên để kiểm tra các yếu tố:
- Màu sắc in ra có khớp với yêu cầu không?
- Có xuất hiện vết sọc ngang, sọc dọc nào không?
- Vật liệu có đi thẳng không, có bị lệch hay kẹp quá chặt làm xước mép không?
Nếu phát hiện bất thường, bạn có thể tạm dừng (Pause) hoặc hủy lệnh (Cancel) ngay lập tức, giúp tiết kiệm tối đa vật liệu và mực in.
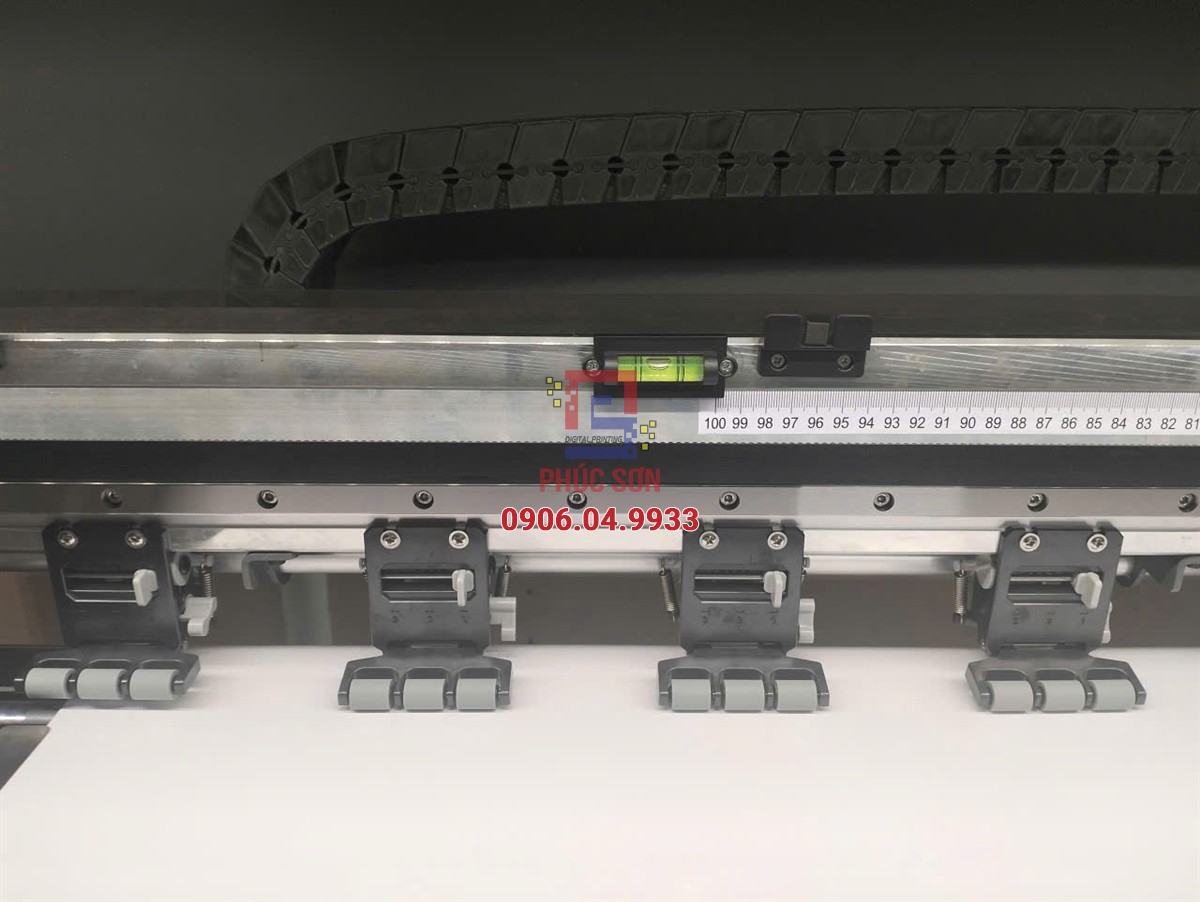
Bảo Dưỡng Và Vệ Sinh: Bí Quyết Kéo Dài Tuổi Thọ Đầu Phun
Đầu phun (Printhead) được ví như “trái tim” của máy in và cũng là linh kiện có giá thành đắt đỏ nhất (như các dòng đầu phun Epson DX5, i3200…). Đa số các trường hợp hỏng đầu phun sớm đều xuất phát từ việc lơ là khâu vệ sinh, bảo dưỡng.
Vệ sinh cuối ngày làm việc
Sau khi kết thúc ca làm việc, thao tác vệ sinh trạm bảo dưỡng (Capping station) là bắt buộc.
- Làm sạch gạt mực (Wiper): Sử dụng tăm bông nhúng dung dịch nước rửa (Solvent/Cleaning liquid) chuyên dụng để lau sạch mực thừa, bụi giấy bám trên lưỡi gạt cao su. Một chiếc gạt bẩn sẽ trét ngược mực cặn lên bề mặt đầu phun, gây xước mặt đầu.
- Vệ sinh Cap (Kép hút): Lau sạch vành cao su của bộ phận hút mực. Nếu vành cao su này bị đóng cặn, nó sẽ không thể đóng kín để bảo vệ mặt đầu phun khỏi không khí, khiến đầu phun bị khô và tắc nghẽn vào sáng hôm sau.
Bảo trì hàng tuần và hàng tháng
- Vệ sinh thước quang (Encoder Strip): Dùng khăn mềm không xơ hoặc bông y tế nhúng một chút cồn (hoặc nước cất) lau nhẹ nhàng dọc theo dải thước trong suốt phía sau đầu phun. Thước quang bẩn sẽ làm mắt đọc bị nhiễu, dẫn đến lỗi lệch pass, in bị bóng chữ.
- Tra dầu mỡ ray trượt: Hệ thống thanh ray cần được bôi trơn định kỳ bằng mỡ bò hoặc dầu chuyên dụng để cụm đầu phun di chuyển êm ái, không phát ra tiếng kêu rít và giữ được độ chính xác cơ học.
Chế độ nghỉ lễ hoặc ít sử dụng
Nếu xưởng nghỉ Tết hoặc không có đơn hàng trong nhiều ngày, bạn không được rút hẳn phích cắm điện của máy (đối với các dòng máy có chế độ auto-clean).
Nếu phải tắt hẳn máy, hãy bơm dung dịch dưỡng (dưỡng ẩm) vào bộ phận Capping để ngâm mặt đầu phun, giúp mực thừa bên trong không bị đông cứng. Tuyệt đối không để máy “khát” điện và không được bảo dưỡng trong thời gian dài.
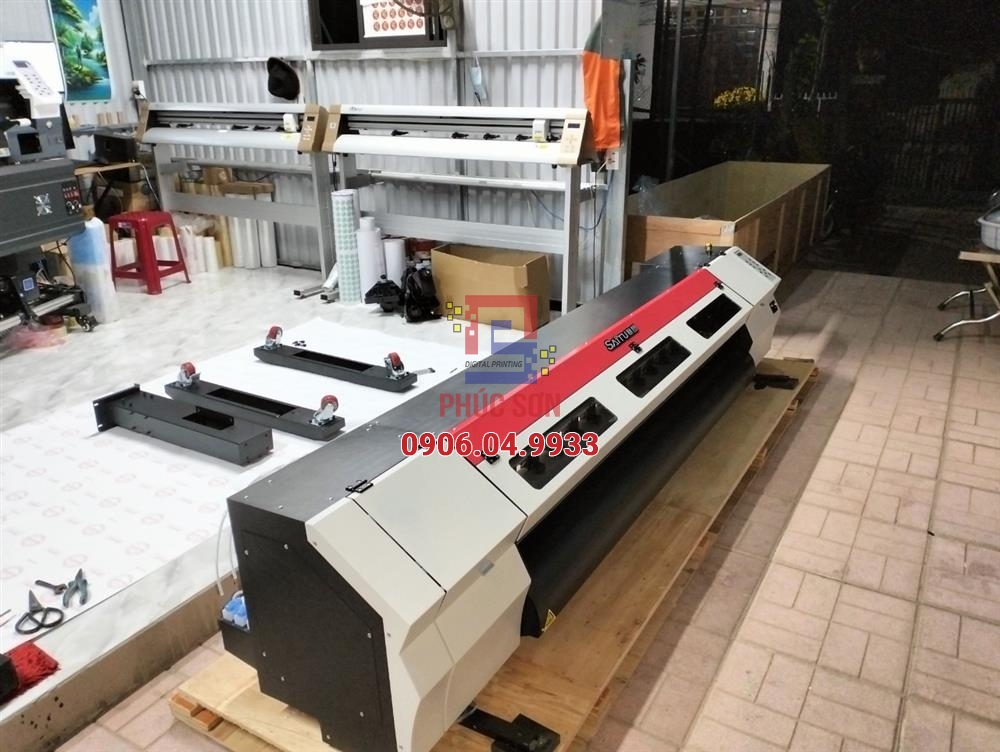
Bắt Bệnh Nhanh Các Lỗi Thường Gặp Của Máy In Decal – PP
Dù áp dụng tốt các kinh nghiệm vận hành máy in decal – PP, máy móc đôi khi vẫn phát sinh sự cố. Việc nhận biết và xử lý nhanh sẽ giúp bạn không bị gián đoạn công việc.
Bản in bị sọc ngang (Banding)
- Nguyên nhân: Chủ yếu do tắc nghẽn một số tia mực trên đầu phun, do vật liệu tải đi không đều (bước step sai), hoặc do chọn số Pass in quá thấp (ví dụ in 3 Pass thay vì 4 Pass hoặc 6 Pass).
- Cách xử lý: In bản test kim phun để kiểm tra. Nếu đứt tia, hãy thực hiện lệnh Clean. Nếu kim phun đủ 100% nhưng vẫn sọc, hãy kiểm tra lại thông số Feed/Step trong phần mềm RIP hoặc tăng số Pass in lên cao hơn.
Bản in lem nhem, mực không khô
- Nguyên nhân: Nhiệt độ sấy quá thấp, môi trường độ ẩm quá cao, hoặc bạn đang đổ một lượng mực (Ink limit) quá lớn xuống vật liệu không thấm hút kịp.
- Cách xử lý: Tăng nhiệt độ sấy (cẩn thận để không làm nhăn vật liệu). Trong phần mềm RIP, giảm mức giới hạn mực (Ink limit) xuống. Đảm bảo phòng in thông thoáng hoặc có máy hút ẩm.
Bản in bị lệch màu, in sai vị trí
- Nguyên nhân: Thước quang (Encoder strip) bị bẩn; mắt đọc bị bám sương mực; cáp tín hiệu cắm lỏng.
- Cách xử lý: Vệ sinh sạch sẽ thước quang và mắt đọc bằng cồn nhẹ. Kiểm tra và cắm chặt lại các cáp tín hiệu kết nối từ mainboard đến cụm đầu phun.
Cụm đầu phun va quệt vào vật liệu
- Nguyên nhân: Vật liệu (đặc biệt là PP) bị phồng rộp do nhiệt độ sấy quá cao; mâm kẹp vật liệu hai bên bị lỏng; đặt khoảng cách mâm đầu phun (Head height) quá thấp.
- Cách xử lý: Nhấn tạm dừng ngay lập tức. Giảm nhiệt độ bàn sấy. Căng lại vật liệu cho phẳng và sử dụng kẹp cố định mép. Nếu vật liệu quá dày, hãy nâng bệ đầu phun lên mức cao (High) thay vì mức thấp (Low).
Kết luận
Kinh nghiệm vận hành máy in decal – PP bền bỉ, ít lỗi không nằm ở bí quyết gì quá cao siêu, mà xuất phát từ sự tỉ mỉ, cẩn thận và tính kỷ luật trong khâu vệ sinh, bảo dưỡng hàng ngày. Việc hiểu rõ chiếc máy của mình, tuân thủ các nguyên tắc từ kiểm tra file, thiết lập nhiệt độ cho đến xử lý sự cố nhỏ sẽ giúp bạn tối ưu hóa lợi nhuận, nâng cao năng suất và tạo ra những sản phẩm in ấn làm hài lòng những khách hàng khó tính nhất.
- Hotline: 0906.04.9933 để được tư vấn và đặt mua hàng
- 160A Tam Bình, P. Tam Phú, Q. Thủ Đức, TP. HCM
- https://mayinphunkholon.vn/